Artykuł sponsorowany
Dlaczego kształt garnkowy zmienia sposób szlifowania dużych płaszczyzn na szlifierce kątowej
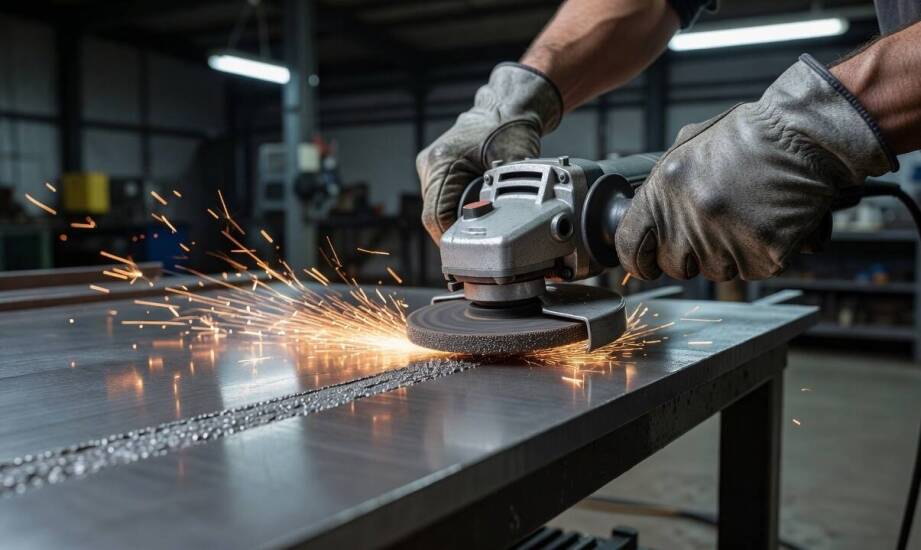
Kształt garnkowy ściernicy nie jest jedynie wariantem katalogowym, lecz fundamentalnie zmienia dynamikę szlifowania dużych płaszczyzn na szlifierce kątowej. Dzięki specyficznej powierzchni roboczej pracującej czołowo narzędzie to wymaga zupełnie innego podejścia do prowadzenia maszyny. Konstrukcja ta zapewnia znacznie większą powierzchnię styku i równomierniejszy rozkład nacisku w porównaniu z klasycznymi tarczami płaskimi wykorzystywanymi głównie na obwodzie. Zrozumienie tej różnicy pozwala uniknąć głębokich zarysowań na finalnym detalu.
Jak geometria wpływa na docisk i kontrolę podczas szlifowania
Typowa ściernica garnkowa (szczególnie popularny w przemyśle typ 11, oficjalnie określany jako stożkowo-garnkowy) charakteryzuje się rozszerzającym się profilem roboczym. Taka specyficzna budowa umożliwia stabilną i płynną pracę stroną czołową. Przy standardowych wariantach, takich jak 100 × 50 mm lub 125 × 50 mm z fabrycznym gwintem M14, pozwala to na bezpośredni, bezpieczny montaż na ręcznej maszynie. Odpowiednio dobrana geometria sprawia, że nacisk operatora rozkłada się na znacznie szerszym fragmencie ścierniwa, zmniejszając ryzyko agresywnego wgryzania się w obrabiany materiał. W praktyce warsztatowej oznacza to nieporównywalnie lepsze panowanie nad procesem przy obróbce rozległych elementów z betonu, grubościennej stali czy surowego żeliwa.
Katalogowe oznaczenia takich narzędzi dostarczają użytkownikowi precyzyjnych informacji technicznych, niezbędnych do bezpiecznej pracy. Wymiary zapisywane najczęściej w formacie D × T × W × H określają kolejno średnicę zewnętrzną, grubość całkowitą, szerokość obrzeża oraz średnicę otworu mocującego. Dodatkowo umieszczone na etykiecie symbole, na przykład 95A lub 98C, wskazują na zastosowany rodzaj ziarna. Elektrokorund doskonale sprawdza się przy twardej stali, natomiast węglik krzemu wykazuje lepsze właściwości przy kruszeniu kamienia. Poziom twardości spoiwa oraz rodzaj zastosowanego wiązania sygnalizują docelową agresywność i naturalną odporność na obciążenia termiczne. Świadome odczytanie tych parametrów pozwala precyzyjnie dopasować narzędzie do wymogów szlifowania.
Typowe zadania i błędy wpływające na żywotność narzędzia
Narzędzia o profilu stożkowo-garnkowym sprawdzają się najlepiej przy żmudnym zbieraniu grubych spoin spawalniczych, zeszlifowywaniu miejscowych wypukłości oraz pracy na dużych arkuszach blachy bez ryzyka nadmiernego pocienienia materiału. Dzięki odpowiednio uformowanej powierzchni roboczej umożliwiają one wydajne usuwanie naddatku na ciężkich elementach konstrukcyjnych i posadzkach, zachowując jednocześnie zaplanowany profil detalu. Na rynku polskim hurtownie, takie jak wrocławska marka TOLS, dostarczają wyspecjalizowany asortyment ścierny do zastosowań w zaawansowanej obróbce metali. W takich zadaniach prawidłowy dobór granulacji i spoiwa decyduje o tempie skrawania oraz ostatecznej fakturze powierzchni.
Operatorzy maszyn ręcznych często popełniają błąd polegający na siłowym forsowaniu całego procesu. Zbyt duży nacisk fizyczny powoduje bardzo szybkie przegrzewanie ziaren i otaczającego je spoiwa, co bezpośrednio prowadzi do zjawiska glazurowania tarczy i gwałtownego spadku skuteczności zbierania naddatku. Z kolei nieprawidłowy kąt prowadzenia szlifierki, mocno odbiegający od zaleceń dla klasycznej pracy czołowej, zaburza równomierny kontakt z podłożem i zauważalnie przyspiesza asymetryczne zużycie zewnętrznej krawędzi narzędzia. Utrzymanie optymalnej temperatury roboczej oraz delikatnego, miarowego docisku skutecznie chroni strukturę przestrzenną ziarna podczas długotrwałych cykli produkcyjnych.
Właściwie dobrany profil stożkowy daje wyraźną przewagę podczas szlifowania czołowego płaskich i rozległych powierzchni, gdzie najbardziej liczy się równomierne usuwanie warstwy zewnętrznej i pełna kontrola nad płaskością detalu. Elementy o takiej geometrii wymuszają inną mechanikę ruchu niż uniwersalne tarcze listkowe. W zadaniach wymagających precyzyjnego modelowania ostrych krawędzi, czyszczenia pachwin spawalniczych lub pracy w ciasnych narożnikach znacznie lepiej sprawdzają się jednak klasyczne formaty płaskie, które łatwiej i bezpieczniej dopasować do skomplikowanego kształtu i mocno ograniczonej strefy styku.
Kategorie artykułów
Polecane artykuły
Pranie dywanów a eliminacja alergenów – dlaczego to jest ważne?
Dlaczego wyposażenie Mitsubishi Pajero musi łączyć montaż bezinwazyjny z odpornością na teren
Jak hormony uruchamiają dojrzewanie i dlaczego jego tempo bywa różne u dzieci
