Artykuł sponsorowany
Jak bazowanie elementu i kierunek podania wpływają na powtarzalność czopów w małym warsztacie
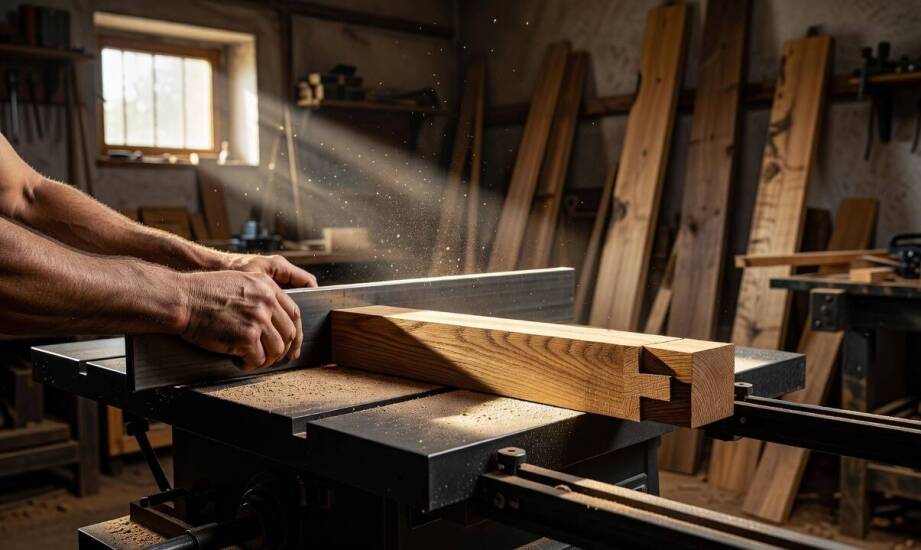
W małym warsztacie stolarskim powtarzalność wymiarów zależy od precyzyjnego sposobu bazowania materiału. Kierunek podania drewna do narzędzia bezpośrednio warunkuje jakość obróbki i gładkość płaszczyzn. Zmiana tych podstawowych parametrów powoduje różnice w długości oraz grubości elementów podczas frezowania. Praca na jednej maszynie wymaga stałych nawyków, ponieważ każda modyfikacja ułożenia wpływa na ostateczny kształt połączenia. Tworzenie krótkich serii produkcyjnych wymusza na rzemieślniku ciągłe kontrolowanie położenia surowca na stole roboczym. Niewłaściwe dociśnięcie nawet jednej deski potrafi zaburzyć geometrię całego złącza. Odpowiednie zaplanowanie całej operacji decyduje o wytrzymałości gotowego wyrobu stolarskiego, takiego jak krzesło, rama okienna czy masywny stół.
Wpływ bazowania i kierunku podania w krótkiej serii
W praktyce produkcyjnej stolarz często modyfikuje płaszczyznę odniesienia na blacie. Próba dopasowania się do specyficznego usłojenia materiału sprawia, że gotowe elementy wychodzą nierówne. Ostateczne złącza różnią się długością lub grubością o istotne ułamki milimetrów. Zmiana kierunku podania bezpośrednio wpływa na opór skrawania podczas frezowania. Materiał prowadzony zgodnie z naturalnym układem włókien stawia mniejszy opór, a wrzeciono pracuje niezwykle stabilnie. Skrawanie pod prąd wymusza użycie większej siły nacisku i nierzadko wyrywa fragmenty struktury drewna na krawędziach. Przemysłowe czopiarki do drewna utrzymują pełną powtarzalność pod warunkiem odpowiedniej sztywności korpusu i prawidłowego unieruchomienia surowca przed rozpoczęciem cyklu.
Wilgotność, naturalna twardość oraz układ słojów w różny sposób zmieniają właściwości obróbcze danego gatunku. Surowiec o stałej wilgotności na poziomie 8–12 procent gwarantuje wysoką stabilność skrawania elementów meblowych. Mokry materiał stawia zauważalnie większy opór roboczy i drastycznie podnosi ryzyko wyszarpywania włókien na powierzchniach zewnętrznych. Gatunki twarde, takie jak dąb czy jesion, wymuszają wolniejszy posuw, co w przypadku braku stabilnego podparcia potęguje błędy wymiarowe złącza. Właściwe ułożenie słojów decyduje o płynności wejścia noży przy cięciu poprzecznym oraz wzdłużnym. Skrawanie prostopadłe wymaga z kolei sprawnych narzędzi, które dobrze radzą sobie z twardością przeciętych włókien bocznych.
Stałe procedury, docisk i ocena stanu maszyny
Stała krawędź odniesienia oraz niezmienna kolejność przykładania materiału zdecydowanie poprawiają jakość całej partii produkcyjnej. Precyzyjna regulacja położenia wrzeciona traci sens, gdy profil opiera się o inną powierzchnię stołu. Sztywne ustalenie procedury bazowania skutecznie eliminuje usterki wymiarowe między kolejnymi obrabianymi sztukami w serii. Stolarz powinien wyznaczyć jedną bazę pomiarową i konsekwentnie dosuwać do niej każdy kolejny detal drewniany. Prawidłowa sekwencja powtarzalnych ruchów chroni operatora przed odchyłkami wynikającymi ze zwykłego zmęczenia.
Mechaniczne ograniczniki, systemy dociskowe i masywne podparcie zabezpieczają surowiec przed niekontrolowanym przesunięciem. Zderzaki boczne oraz czołowe wymuszają identyczne położenie każdego kawałka drewna względem szybko wirującego narzędzia. Siłowniki pneumatyczne zapobiegają drganiom wywoływanym przez dynamicznie rosnące siły skrawania podczas uderzeń noży tnących. Żeliwny stół roboczy oraz masywne prowadnice liniowe minimalizują wibracje przenoszone bezpośrednio na obrabiany przedmiot. Prawidłowo ustawiony docisk górny skutecznie blokuje element i powstrzymuje jego podrywanie przez zespół frezujący. Utrzymanie kąta prostego zależy w dużej mierze od jakości liniału poprzecznego.
Codzienna praca w warsztacie weryfikuje faktyczne możliwości techniczne sprzętu obróbczego. Stolarz ocenia płynność działania zderzaków, ogólną stabilność blatu oraz płynność funkcjonowania całego układu posuwowego. Błędy wynikające z nadmiernych luzów na prowadnicach dyskwalifikują maszynę z precyzyjnej produkcji meblowej. Firma INTERPART Aleksander Tybora specjalizuje się w dystrybucji zaawansowanego wyposażenia dla stolarni i dostarcza rozwiązania dopasowane do konkretnych wymagań warsztatu. Odpowiedni dobór wytrzymałego wózka formatowego i układów mocujących ułatwia zachowanie reżimu technologicznego podczas każdej zmiany.
Rozbieżności wymiarowe powstających złączy pojawiają się naturalnie podczas zmiany gatunku drewna lub nagłych wahań parametrów jego wilgotności. Taka sytuacja wymaga jedynie drobnej korekty geometrii skrawania albo szybkiego obniżenia prędkości posuwu roboczego. Odchyłki powtarzające się przy stałym materiale sygnalizują poważniejsze problemy z geometrią całego urządzenia roboczego. Należy w takich momentach sprawdzić równoległość głównych prowadnic, stan łożyska wrzeciona oraz płaszczyznę stołów. Zużyte komponenty mechaniczne wpływają na każdy obrabiany element i utrudniają właściwe sklejenie ramy stolarskiej.
Utrzymanie identycznych wymiarów czopów opiera się przede wszystkim na dyscyplinie bezpiecznego prowadzenia materiału. Wyrobienie sztywnego nawyku bazowania profilu do ustalonej płaszczyzny eliminuje problemy z niedokładnym pasowaniem elementów. Oparcie procesu na mocnych systemach dociskowych redukuje odsetek uszkodzonych części i chroni budżet przed stratami surowca. Regularna kalibracja najważniejszych podzespołów obrabiarki zapewnia bezproblemową realizację serii wytwórczych bez przestojów na ciągłe poprawki. Solidna wiedza o zachowaniu drewna połączona z regularnie serwisowanym parkiem maszynowym utrzymuje najwyższe standardy współczesnego rzemiosła.
Kategorie artykułów
Polecane artykuły

Pranie dywanów a eliminacja alergenów – dlaczego to jest ważne?

Dlaczego wyposażenie Mitsubishi Pajero musi łączyć montaż bezinwazyjny z odpornością na teren

Jak hormony uruchamiają dojrzewanie i dlaczego jego tempo bywa różne u dzieci
