Artykuł sponsorowany
Jak granulacja i twardość ściernicy zmieniają geometrię ostrza noża tokarskiego
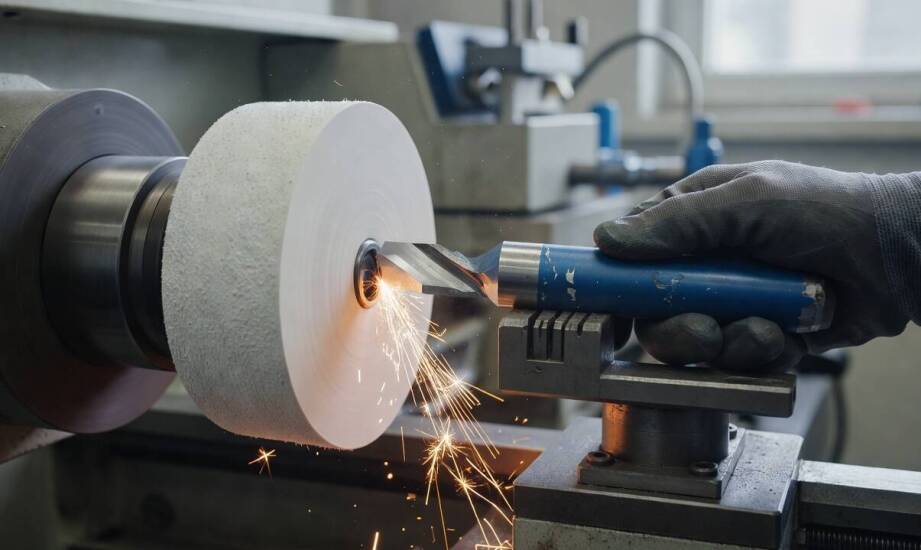
Ostrzenie noża tokarskiego to proces wymagający precyzji, w którym liczy się nie tylko skuteczne zbieranie materiału, ale przede wszystkim utrzymanie odpowiednich kątów ostrza. Błędny dobór narzędzia szlifierskiego zaburza geometrię krawędzi tnącej już na początkowym etapie pracy. O ostatecznej jakości obróbki decydują podstawowe parametry ścierniwa, czyli jego granulacja oraz twardość.
Jak granulacja i twardość modyfikują ślad szlifu
Drobniejsze ziarno, zazwyczaj w przedziałach od 80 do 120, pozostawia gładki ślad szlifu i wyraźnie zmniejsza promień zaokrąglenia krawędzi skrawającej. Grubsza struktura przyspiesza proces usuwania materiału, ale jednocześnie zwiększa chropowatość powierzchni oraz podnosi ryzyko powstawania mikroskopijnych wykruszeń. Szlifowanie stali szybkotnącej lub węglików spiekanych zbyt agresywnym ziarnem często skutkuje lokalnym przegrzaniem. Zastosowanie odpowiednio drobnej gradacji ogranicza ryzyko przegrzania cienkich fragmentów narzędzia, co bezpośrednio przekłada się na jego dłuższą żywotność na tokarce. Narzędzie ścierne o bardzo drobnym ziarnie wymaga jednak odpowiednio zbalansowanego nacisku, aby nie dopuścić do zapychania mikroporów na powierzchni roboczej.
Kluczowym aspektem pozostaje również twardość spoiwa, która decyduje o tempie samooczyszczania powłoki roboczej. Miękkie materiały uwalniają stępione ziarna dokładnie we właściwym momencie, co skutecznie zapobiega zjawisku glazury. Zbyt twarda ściernica do ostrzenia noży tokarskich zatrzymuje zużyte drobiny korundu lub węglika, co błyskawicznie podnosi temperaturę tarcia. Prowadzi to do wyraźnego spadku skuteczności szlifowania i wymusza na operatorze zwiększenie docisku. Odtworzenie prawidłowej geometrii ostrza udaje się najlepiej przy użyciu wariantów o średniej twardości. Dobrze dopasowana tarcza zapewnia równomierne usuwanie metalu bez niebezpiecznego nagrzewania samej krawędzi.
Parametry szlifowania a rzeczywiste kąty narzędzia
Siła docisku, precyzyjny kąt przystawienia oraz stabilność prowadzenia noża modyfikują rzeczywisty kąt natarcia i przyłożenia uzyskiwany po ostrzeniu. Zbyt mocny nacisk na tarczę wywołuje odkształcenie sprężyste krawędzi, co powoduje błędy przy najcieńszych profilach tnących. Skracanie pojedynczych przejść oraz stała weryfikacja płaszczyzn za pomocą kątomierza ułatwiają zachowanie ścisłej powtarzalności. Prawidłowe, stabilne prowadzenie noża pozwala utrzymać założone kąty natarcia i przyłożenia, gwarantując płynne odprowadzanie wióra podczas pracy maszyny.
Wśród narzędzi profilowych wyróżniają się warianty garnkowe, których płaska powierzchnia ułatwia stały kontakt z ostrzem. Konstrukcja ta minimalizuje ryzyko zniekształcenia promienia naroża przy obróbce trudnych płaszczyzn. W praktyce firmy TOLS dobieramy tarcze ceramiczne przede wszystkim ze względu na pożądaną kruchość ziarna ściernego. Takie spoiwo sprzyja prawidłowemu samooczyszczaniu w trakcie precyzyjnych prac warsztatowych. Ma to szczególne znaczenie przy profilach o złożonej budowie, gdzie swobodne odsłanianie nowych, ostrych krawędzi ziaren decyduje o braku przypaleń na stali.
Skomplikowana geometria ostrza sprawia, że stosowanie odpowiedniego chłodzenia oraz etapowa praca zyskują wyższy priorytet niż szybkie zdejmowanie naddatku. Praca przerywana, nazywana czasem chłodnym szlifowaniem, zapobiega powstawaniu naprężeń cieplnych w strukturze materiału. Zlekceważenie temperatury na tym etapie prowadzi do trwałego odpuszczenia krawędzi tnącej. Skutkuje to szybkim tępieniem się noża zamontowanego w imaku tokarki i koniecznością ponownego powrotu do szlifierki.
Skuteczne przygotowanie narzędzi tokarskich opiera się na kompromisie między tempem usuwania naddatku a ochroną struktury metalu. Zachowanie idealnej geometrii krawędzi zależy od dopasowania granulacji i twardości narzędzia szlifierskiego. Świadome zarządzanie temperaturą i kontrola siły docisku chronią stal przed pęknięciami termicznymi. Tylko odpowiednia dbałość o technikę szlifowania sprawia, że gotowy nóż pracuje stabilnie i nie traci ostrości przy wymagającym skrawaniu.
Kategorie artykułów
Polecane artykuły

Pranie dywanów a eliminacja alergenów – dlaczego to jest ważne?

Dlaczego wyposażenie Mitsubishi Pajero musi łączyć montaż bezinwazyjny z odpornością na teren

Jak hormony uruchamiają dojrzewanie i dlaczego jego tempo bywa różne u dzieci
